
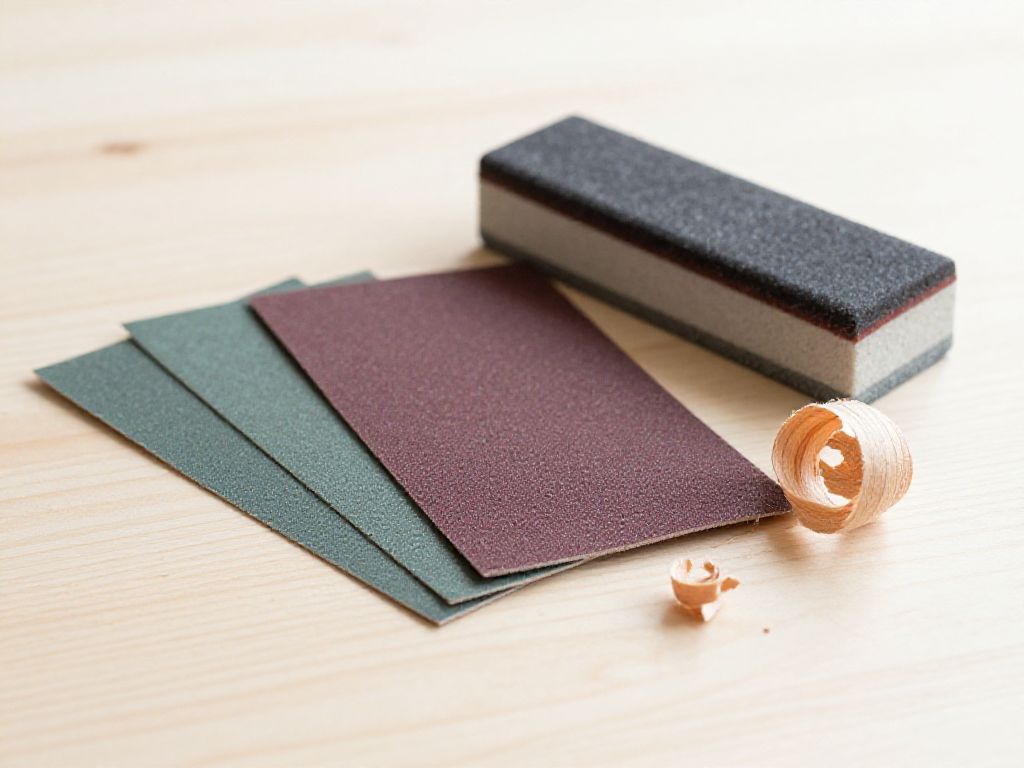
Wybór odpowiedniej granulacji papieru ściernego zależy od zadania i pożądanego efektu końcowego. Niska granulacja (grube ziarno) służy do szybkiego usuwania materiału i zdzierania, natomiast wysoka granulacja (drobne ziarno) zapewnia gładkie wykończenie. Ważne jest stopniowe przechodzenie od grubszych do drobniejszych ziaren, aby usunąć rysy i uzyskać estetyczny rezultat.
Ten poradnik jest częścią przewodnika Wykończenia wnętrz, w którym zebraliśmy wszystkie artykuły z tego tematu.
- Czym jest grubość papieru ściernego i dlaczego jest kluczowa?
- Rodzaje ziaren ściernych – co musisz wiedzieć o materiałach?
- Przewodnik po granulacji: Dobierz papier do zadania
- Papier bardzo gruby (P12 – P60) – zdzieranie i wstępna obróbka
- Papier gruby (P80 – P120) – szlifowanie pośrednie i usuwanie rys
- Papier średni (P150 – P220) – wygładzanie i przygotowanie do lakierowania
- Papier drobny (P240 – P400) – ostateczne wygładzanie i matowanie
- Papier bardzo drobny (P500 – P1200 i wyżej) – polerowanie i mikro-szlifowanie
- Jak wybrać papier ścierny do konkretnego materiału?
- Podkłady i metody szlifowania – sucho czy mokro?
- Praktyczne porady eksperta i najczęstsze błędy
- Źródła
- FAQ
- Co oznaczają liczby na papierze ściernym?
- Jak wybrać grubość papieru ściernego do drewna?
- Jaka jest różnica między papierem ściernym na sucho i na mokro?
- Czy papier 170g jest gruby w kontekście papieru ściernego?
- Jaka granulacja papieru ściernego do usuwania farby?
- Czy można szlifować metal tym samym papierem co drewno?
- Co to jest norma FEPA i dlaczego jest ważna?
- Jakie są najpopularniejsze rodzaje ziaren ściernych?
- Czy niższa liczba 'P’ zawsze oznacza większe ziarno?
- Jaką granulację wybrać do polerowania?
- Powiązane artykuły
Czym jest grubość papieru ściernego i dlaczego jest kluczowa?
Grubość papieru ściernego, choć potocznie używana, w rzeczywistości odnosi się do granulacji (zwanej też gradacją lub ziarnistością) materiału ściernego. Jest to jeden z najważniejszych parametrów, decydujących o efektywności i jakości obróbki różnorodnych powierzchni. Bez zrozumienia, jak działa granulacja, trudno jest osiągnąć satysfakcjonujące rezultaty w szlifowaniu, polerowaniu czy zdzieraniu.
Granulacja, gradacja, ziarnistość – definicje i różnice
- Wyjaśnienie, co oznaczają poszczególne terminy i dlaczego są używane zamiennie.
Terminy „granulacja”, „gradacja” i „ziarnistość” są w praktyce używane zamiennie i odnoszą się do rozmiaru ziaren ściernych naniesionych na podkład. Im większe ziarna, tym papier jest „grubszy” i bardziej agresywny w działaniu. Im mniejsze ziarna, tym papier jest „drobniejszy” i służy do delikatniejszej obróbki i wygładzania.
Wpływ granulacji na tempo pracy i efekt końcowy
- Omówienie zależności między wielkością ziarna a szybkością usuwania materiału i jakością powierzchni.
Wielkość ziarna ma bezpośredni wpływ na tempo pracy i finalny wygląd szlifowanej powierzchni. Papier o niskiej granulacji (grube ziarno) szybko usuwa materiał, ale pozostawia wyraźne rysy. Idealnie nadaje się do zdzierania starych powłok, wyrównywania nierówności czy wstępnej obróbki drewna. Z kolei papier o wysokiej granulacji (drobne ziarno) usuwa materiał wolniej, ale zapewnia gładkie, a nawet polerowane wykończenie, minimalizując widoczność rys. To klucz do osiągnięcia estetycznego i profesjonalnego efektu końcowego.
Znaczenie oznaczenia 'P’ i normy FEPA
- Szczegółowe wyjaśnienie systemu 'P’ i jego związku z normami europejskimi (FEPA).
Na większości papierów ściernych znajdziemy oznaczenie w postaci litery „P” i następującej po niej liczby (np. P40, P120, P400). To oznaczenie 'P’ na papierze ściernym odnosi się do granulacji (wielkości ziaren) i jest zgodne z normą FEPA [1]. FEPA to skrót od European Federation of Abrasive Producers (Europejska Federacja Producentów Materiałów Ściernych), która opracowała i ustandaryzowała system oznaczania wielkości ziaren ściernych. Dzięki temu, niezależnie od producenta, papier ścierny z oznaczeniem P120 będzie miał podobną wielkość ziarna i właściwości ścierne. Im niższa liczba przy 'P’ (np. P40), tym większe ziarno i bardziej agresywne działanie papieru ściernego. Im wyższa liczba przy 'P’ (np. P220 lub więcej), tym drobniejsze ziarno i delikatniejsze wykończenie.
Rodzaje ziaren ściernych – co musisz wiedzieć o materiałach?
Granulacja to nie jedyny czynnik wpływający na efektywność papieru ściernego. Równie ważny jest materiał, z którego wykonane są ziarna ścierne. Różne materiały mają odmienne właściwości, co przekłada się na ich twardość, ostrość, kruchość i w konsekwencji – na zastosowanie.
Węglik krzemu (SiC) – charakterystyka i zastosowanie
- Opis właściwości SiC (twardość, ostrość, kruchość) i materiałów, do których jest dedykowany (gips, lakier, tworzywa sztuczne).
Węglik krzemu (SiC) jest bardzo twardy, ale jednocześnie kruchy. Jego ziarna charakteryzują się ostrymi, łamliwymi krawędziami, które po pęknięciu tworzą nowe, ostre powierzchnie. Dzięki temu jest bardzo efektywny w obróbce materiałów, które mogłyby zapychać inne papiery. Idealnie sprawdza się do szlifowania gipsu, lakieru, farb, szpachli, tworzyw sztucznych, a także ceramiki i kamienia.
Elektrokorund (Al₂O₃) – odmiany i przeznaczenie
- Charakterystyka Al₂O₃ (odporność na zużycie, samoostrzenie) i zastosowania (drewno, metal).
Elektrokorund, czyli tlenek glinu (Al₂O₃), to najpopularniejszy i najbardziej uniwersalny materiał ścierny. Jest odporny na zużycie i charakteryzuje się efektem samoostrzenia – podczas pracy jego ziarna pękają, odsłaniając nowe, ostre krawędzie. Występuje w różnych odmianach:
- Elektrokorund szlachetny (biały): Bardzo czysty, twardy i kruchy, idealny do precyzyjnego szlifowania twardych materiałów, stali stopowych.
- Elektrokorund zwykły (brązowy): Bardziej wytrzymały, do ogólnego zastosowania. Sprawdza się przy drewnie i metalu, a także do usuwania rdzy i zdzierania.
Elektrokorund cyrkonowy i ceramiczny – do zadań specjalnych
- Wskazanie przewagi elektrokorundu cyrkonowego i ceramicznego w obróbce stali nierdzewnych i stopowych.
Gdy standardowy elektrokorund to za mało, do gry wchodzą materiały do zadań specjalnych:
- Elektrokorund cyrkonowy: Ziarna są wyjątkowo twarde i wytrzymałe, co sprawia, że papier jest niezwykle trwały i agresywny. Elektrokorund cyrkonowy charakteryzuje się wysoką trwałością, stosowany do stali nierdzewnej i konstrukcyjnej. Doskonały do obróbki stali nierdzewnej, stali stopowych i ogólnie do ciężkiego szlifowania metali.
- Elektrokorund ceramiczny: To szczyt technologii w materiałach ściernych. Charakteryzuje się kontrolowanym, mikro-krystalicznym zużyciem, co oznacza, że w trakcie pracy ziarna pękają na mniejsze, ostre fragmenty, utrzymując wysoką agresywność przez cały czas użytkowania. Zapewnia to najwyższą agresywność i wydajność w obróbce stali nierdzewnych i stopowych, a także innych twardych metali.
Wpływ rodzaju ziarna na agresywność i trwałość
- Podkreślenie, że nawet przy tej samej granulacji, różne ziarna dają inne efekty.
Warto pamiętać, że nawet jeśli dwa papiery mają tę samą granulację (np. P80), ale wykonane są z różnych ziaren, ich właściwości będą się różnić. Papier z elektrokorundem cyrkonowym P80 będzie znacznie bardziej agresywny i trwalszy niż papier z elektrokorundem zwykłym P80. Wybór odpowiedniego rodzaju ziarna jest kluczowy dla efektywności pracy, trwałości materiału ściernego i finalnego rezultatu.
| Typ Ziarna Ściernego | Główne Właściwości | Zastosowanie | Materiały |
|---|---|---|---|
| Węglik krzemu (SiC) | Bardzo twardy, ostry, kruchy, łatwo się łamie tworząc nowe krawędzie. | Szlifowanie gipsu, lakieru, tworzyw sztucznych, mokre szlifowanie. | Gips, szpachla, farby, lakiery, tworzywa sztuczne, ceramika, szkło. |
| Elektrokorund (Al₂O₃) | Twardy, odporny na zużycie, samoostrzący się. Uniwersalny. | Szlifowanie drewna, metalu, usuwanie rdzy. | Drewno (miękkie i twarde), stale (zwykłe), metale kolorowe. |
| Elektrokorund cyrkonowy | Wyjątkowo twardy i wytrzymały, bardzo agresywny. | Ciężkie szlifowanie, obróbka stali nierdzewnych i stopowych. | Stal nierdzewna, stale stopowe, stale konstrukcyjne, metale twarde. |
| Elektrokorund ceramiczny | Kontrolowane zużycie (mikro-łamanie), najwyższa agresywność i wydajność. | Najbardziej wymagające zastosowania, intensywna obróbka. | Stal nierdzewna, stale stopowe, metale hartowane, żeliwo. |
Przewodnik po granulacji: Dobierz papier do zadania
Właściwy wybór granulacji papieru ściernego jest kluczem do sukcesu każdego projektu. Zbyt grube ziarno może zniszczyć powierzchnię, a zbyt drobne znacząco wydłuży czas pracy. Poniżej przedstawiamy szczegółowy przewodnik po poszczególnych zakresach granulacji.
Papier bardzo gruby (P12 – P60) – zdzieranie i wstępna obróbka
- Szczegółowe omówienie zastosowań dla każdej grupy granulacji.
- Przykłady materiałów i typowych prac (usuwanie farby, rdzewienie, wyrównywanie drewna, polerowanie lakieru).
Granulacje P12-P60 to bardzo grube papiery, stosowane do zdzierania starych powłok i wstępnego szlifowania. Są to papiery o bardzo dużych i agresywnych ziarnach, przeznaczone do najbardziej wymagających zadań. Idealnie nadają się do:
- Usuwania grubych warstw farby, lakieru czy rdzy [2].
- Wyrównywania mocno zniszczonego drewna, usuwania głębokich rys i defektów.
- Wstępnego szlifowania surowego drewna, np. po struganiu czy cięciu.
- Zdzierania szpachli samochodowej.
Pamiętaj, aby po użyciu tak grubych ziaren zawsze kontynuować pracę z drobniejszymi granulacjami, aby usunąć pozostawione przez nie rysy.
Papier gruby (P80 – P120) – szlifowanie pośrednie i usuwanie rys
- Wskazówki, kiedy przejść do kolejnej, drobniejszej granulacji.
Granulacje P80-P120 to grube papiery, odpowiednie do szlifowania drewna po obróbce zgrubnej i usuwania drobnych niedoskonałości. Jest to najczęściej używany zakres granulacji w wielu projektach. Służy do:
- Usuwania rys powstałych po szlifowaniu papierami P40-P60.
- Wygładzania drewna przed dalszą obróbką, np. bejcowaniem.
- Przygotowania powierzchni metalowych do gruntowania.
- Delikatniejszego zdzierania mniejszych warstw farby.
⚠️ Uwaga: Nigdy nie pomijaj etapów szlifowania. Przejście od P60 bezpośrednio do P220 może pozostawić na powierzchni rysy widoczne po nałożeniu lakieru.
Papier średni (P150 – P220) – wygładzanie i przygotowanie do lakierowania
Papiery o granulacji P150-P220 to idealne narzędzie do uzyskiwania gładkiej powierzchni przed nałożeniem finalnych powłok. Wykorzystywane są do:
- Ostatecznego szlifowania drewna przed lakierowaniem, bejcowaniem czy olejowaniem.
- Wygładzania powierzchni po szpachlowaniu.
- Matowienia starych powłok lakierniczych przed ich odnowieniem.
Po użyciu tych granulacji powierzchnia jest już bardzo gładka w dotyku i estetyczna wizualnie.
Papier drobny (P240 – P400) – ostateczne wygładzanie i matowanie
Ten zakres granulacji służy do bardzo precyzyjnego wykańczania powierzchni:
- Ostateczne wygładzanie drewna, zwłaszcza przed malowaniem farbami o wysokim połysku.
- Usuwanie minimalnych niedoskonałości lakieru.
- Matowienie powierzchni, np. metalu, przed nałożeniem powłok proszkowych.
Papier bardzo drobny (P500 – P1200 i wyżej) – polerowanie i mikro-szlifowanie
Papiery o tak wysokiej granulacji są przeznaczone do zadań, gdzie liczy się perfekcyjne wykończenie i wysoki połysk:
- Polerowanie lakieru samochodowego (np. usuwanie drobnych rys, hologramów).
- Wygładzanie bardzo delikatnych powierzchni.
- Szlifowanie na mokro, zwłaszcza w detailingu samochodowym.
- Obróbka jubilerska i precyzyjna.
Ten zakres granulacji pozwala na uzyskanie lustrzanego połysku i niewidocznych dla oka wykończeń.
| Zakres Granulacji (P) | Charakterystyka Ziarna | Główne Zastosowanie | Przykładowe Materiały |
|---|---|---|---|
| P12 – P60 | Bardzo grube, agresywne | Zdzieranie, wstępne szlifowanie, usuwanie grubych warstw. | Drewno surowe, stare farby/lakiery, rdza, szpachla. |
| P80 – P120 | Grube, średnio agresywne | Szlifowanie pośrednie, usuwanie rys po grubszych papierach, przygotowanie. | Drewno (po obróbce zgrubnej), metal (przed gruntowaniem). |
| P150 – P220 | Średnie, wygładzające | Wygładzanie, przygotowanie do lakierowania/malowania. | Drewno (przed bejcowaniem/lakierowaniem), szpachla. |
| P240 – P400 | Drobne, precyzyjne wygładzanie | Ostateczne wygładzanie, matowanie, usuwanie drobnych niedoskonałości. | Drewno (przed farbami o połysku), powierzchnie lakierowane. |
| P500 – P1200+ | Bardzo drobne, polerujące | Polerowanie, mikro-szlifowanie, uzyskiwanie lustrzanego połysku. | Lakiery (samochodowe), metale (jubilerskie), tworzywa sztuczne. |
Jak wybrać papier ścierny do konkretnego materiału?
Wybór odpowiedniego papieru ściernego zależy nie tylko od pożądanego efektu, ale przede wszystkim od rodzaju obrabianego materiału. Różne powierzchnie wymagają odmiennych ziaren i podkładów.
Papier ścierny do drewna – od surowego do lakierowanego
- Konkretne rekomendacje granulacji i rodzaju ziarna dla różnych rodzajów drewna i etapów obróbki.
Drewno to materiał, który często poddajemy szlifowaniu. Wybór papieru zależy od etapu pracy:
- Surowe drewno, usuwanie starych powłok, wyrównywanie: Zaczynamy od P60 lub P80, aby szybko usunąć nierówności. W przypadku opornego drewna prace zaczyna się od P60, następnie P80 i P120. Elektrokorund (Al₂O₃) jest tu najlepszym wyborem ze względu na swoją wytrzymałość i zdolność do samoostrzenia [2].
- Szlifowanie pośrednie, wygładzanie: Przechodzimy na P100-P120, a następnie P150-P180. Celem jest usunięcie rys po grubszym papierze i uzyskanie gładkiej powierzchni.
- Przygotowanie do lakierowania/olejowania: Ostateczne szlifowanie P180-P220. Drobniejsze ziarno zapewni idealnie gładką bazę dla wykończenia.
- Międzywarstwowe szlifowanie lakieru/bejcy: Używamy P240-P320, aby delikatnie zmatowić powierzchnię i poprawić przyczepność kolejnej warstwy.
💡 Wskazówka: Zawsze szlifuj drewno wzdłuż słojów, aby uniknąć zarysowań, które będą widoczne po lakierowaniu.
Papier ścierny do metalu – usuwanie rdzy, gratowanie, przygotowanie pod farbę
- Wskazówki dotyczące wyboru papieru do obróbki stali, aluminium, miedzi – z uwzględnieniem korozji i gładkości.
Obróbka metalu wymaga papierów o dużej wytrzymałości i agresywności:
- Usuwanie rdzy, farby, gratowanie: Zacznij od P40-P80. Tutaj najlepiej sprawdzi się elektrokorund (Al₂O₃) lub elektrokorund cyrkonowy dla stali nierdzewnej i twardych stopów.
- Wygładzanie i przygotowanie pod podkład: P100-P180, aby usunąć rysy po grubszych ziarnach i stworzyć dobrą bazę dla przyczepności.
- Szlifowanie precyzyjne, usuwanie drobnych defektów: P220-P400. Do aluminium i miedzi często stosuje się elektrokorund, ale dla stali nierdzewnej, ze względu na twardość, lepsze będą ziarna ceramiczne lub cyrkonowe.
- Polerowanie: P500 i wyżej, często na mokro.
⚠️ Uwaga: Do metali nieżelaznych (np. aluminium, miedź) niekiedy lepiej sprawdza się węglik krzemu, ponieważ jest mniej podatny na zapychanie miękkimi opiłkami. Zawsze monitoruj temperaturę, aby nie przegrzać metalu.
Papier ścierny do tynków i gipsu – szlifowanie na sucho i mokro
- Omówienie specyfiki szlifowania materiałów mineralnych (np. węglik krzemu).
Gips i tynki to materiały, które łatwo zapychają papier ścierny. Dlatego do ich obróbki idealnie nadaje się węglik krzemu (SiC), ponieważ jest bardzo twardy, radzi sobie z gipsem, lakierem, tworzywami. Jego ostre, kruche ziarna efektywnie usuwają materiał, a jednocześnie minimalizują ryzyko zapchania. Preferowane granulacje to:
- Wyrównywanie dużych nierówności: P40-P80.
- Szlifowanie gładzi gipsowych: P100-P180, a do bardzo gładkich powierzchni P220.
Do szlifowania gipsu i tynków często używa się specjalnych siatek ściernych, które dzięki otwartej strukturze jeszcze lepiej odprowadzają pył.
Papier ścierny do lakieru i farb – renowacja powierzchni
- Doradztwo w kwestii odnawiania mebli, karoserii samochodowej – progresja granulacji.
Renowacja powierzchni lakierowanych wymaga delikatności i precyzji:
- Usuwanie starych powłok lakierniczych: Zaczynamy od P60-P100 (zależnie od grubości warstwy) [3]. Do usuwania lakieru zaleca się papiery w przedziałach P60 do P150. Węglik krzemu (SiC) jest tu często dobrym wyborem, zwłaszcza do szlifowania na mokro.
- Przygotowanie do lakierowania/matowienie: P150-P220 dla baz, P320-P400 dla podkładów.
- Korekta drobnych wad lakieru, usuwanie zacieków, polerowanie: P500, P800, P1000, a nawet P1500-P2500 i wyżej, często z użyciem wody (szlifowanie na mokro) i ziaren węglika krzemu. W przypadku karoserii samochodowej, progresja granulacji jest kluczowa dla uzyskania lustrzanego efektu.
Podkłady i metody szlifowania – sucho czy mokro?
Wybór podkładu papieru ściernego oraz metody szlifowania (na sucho czy na mokro) mają fundamentalne znaczenie dla komfortu pracy, trwałości materiału ściernego i finalnego rezultatu.
Rodzaje podkładów: papier, płótno, folia – wady i zalety
- Opis cech każdego podkładu (wytrzymałość, elastyczność, odporność na wodę) i jego wpływu na zastosowanie.
Podkład to baza, na którą naniesione są ziarna ścierne. Jego rodzaj decyduje o właściwościach papieru:
- Papier: Najpopularniejszy i najtańszy. Dostępny w różnych gramaturach (im wyższa gramatura, tym mocniejszy papier). Zaletą jest niska cena i łatwość formowania. Wadą – mniejsza wytrzymałość na rozdarcia i brak odporności na wodę (chyba że jest specjalnie impregnowany). Idealny do szlifowania ręcznego i maszynowego na sucho.
- Płótno (bawełniane, poliestrowe): Bardzo wytrzymałe, elastyczne i odporne na rozdarcia. Płótno jest droższe od papieru, ale znacznie trwalsze. Często stosowane do pasów bezkońcowych, krążków oraz do szlifowania elementów o nieregularnych kształtach. Płótno może być wodoodporne, co pozwala na szlifowanie na mokro.
- Folia (poliestrowa): Nowoczesny podkład, charakteryzujący się bardzo dużą wytrzymałością, elastycznością i wodoodpornością. Zapewnia równomierne rozłożenie ziarna i minimalizuje ryzyko powstawania rys. Jest droższa od papieru i płótna, ale idealna do precyzyjnego szlifowania na mokro, zwłaszcza w detailingu samochodowym. Szlifowanie na mokro zazwyczaj wymaga papierów o wyższej elastyczności, np. na podłożu foliowym.
Szlifowanie na sucho – zalety, ograniczenia i środki ostrożności
- Wskazówki dotyczące odpylania i bezpiecznej pracy przy szlifowaniu na sucho.
Szlifowanie na sucho jest najczęściej stosowaną metodą.
Zalety: Szybkie usuwanie materiału, łatwość monitorowania postępów, możliwość użycia większości rodzajów papieru.
Ograniczenia: Generuje dużo pyłu, który może być szkodliwy dla zdrowia i wymaga skutecznego odpylania. Pył może również zapychać papier ścierny.
Środki ostrożności: Zawsze używaj masek przeciwpyłowych, okularów ochronnych i zapewnij dobrą wentylację pomieszczenia. Podłącz szlifierkę do odkurzacza przemysłowego, jeśli to możliwe.
Szlifowanie na mokro – kiedy stosować i jakie są korzyści?
- Wyjaśnienie techniki szlifowania na mokro, zalet (mniej pyłu, chłodzenie) i odpowiedniego papieru (folia, SiC).
Szlifowanie na mokro to technika, w której powierzchnia oraz papier ścierny są zwilżane wodą (czasem z dodatkiem detergentu).
Kiedy stosować: Głównie przy bardzo drobnych granulacjach (od P400 wzwyż), do obróbki lakierów, metali, tworzyw sztucznych i innych delikatnych powierzchni, gdzie wymagane jest lustrzane wykończenie.
Korzyści:
- Brak pyłu: Woda wiąże pył, co jest bezpieczniejsze dla zdrowia i środowiska pracy.
- Chłodzenie: Zapobiega przegrzewaniu się powierzchni i papieru, co jest kluczowe przy obróbce lakierów i tworzyw sztucznych.
- Lepsze wykończenie: Woda działa jak smar, co minimalizuje zarysowania i pozwala uzyskać gładszą powierzchnię.
- Dłuższa żywotność papieru: Mniejsze zapychanie papieru.
Do szlifowania na mokro niezbędny jest papier wodoodporny, zazwyczaj z podkładem foliowym lub płóciennym oraz ziarnem z węglika krzemu (SiC).
Dobór papieru do narzędzia: ręcznie czy mechanicznie?
- Różnice w doborze granulacji i rodzaju papieru dla pracy ręcznej, szlifierki oscylacyjnej, mimośrodowej, taśmowej.
Narzędzie, którego używamy, również wpływa na wybór papieru:
- Praca ręczna: Do obróbki ręcznej dostępne są arkusze, rolki oraz bloczki szlifierskie. Granulacja dobierana jest tak samo, jak w przypadku maszyn.
- Szlifierka oscylacyjna: Idealna do dużych, płaskich powierzchni. Używa papierów o kształcie prostokąta, często z otworami do odpylania. Dobór granulacji standardowy.
- Szlifierka mimośrodowa: Zapewnia ruch obrotowy i oscylacyjny, co minimalizuje widoczność rys i nadaje się do bardziej precyzyjnych prac na płaskich i lekko zaokrąglonych powierzchniach. Używa okrągłych krążków z otworami. Granulacja standardowa.
- Szlifierka taśmowa: Bardzo agresywna, do szybkiego usuwania materiału na dużych powierzchniach. Używa pasów ściernych, najczęściej z ziarnem elektrokorundowym na płóciennym podkładzie. Najczęściej stosuje się grube i bardzo grube granulacje.
- Szlifierka delta (trójkątna): Do trudno dostępnych miejsc i narożników. Używa małych arkuszy o kształcie delty.
Praktyczne porady eksperta i najczęstsze błędy
Oprócz teorii, równie ważna jest praktyka. Poznaj sprawdzone porady, które pomogą Ci uniknąć typowych błędów i osiągnąć najlepsze rezultaty.
Zasada progresji granulacji – jak nie pominąć etapów?
- Omówienie znaczenia stopniowego przechodzenia od grubszych do drobniejszych ziaren.
Największym błędem, który prowadzi do widocznych rys na gotowej powierzchni, jest pomijanie etapów szlifowania. Zasada progresji granulacji mówi, że należy stopniowo przechodzić od papierów o grubszej granulacji do coraz drobniejszych. Zazwyczaj zaleca się nie „przeskakiwać” więcej niż o jeden lub dwa etapy w skali FEPA. Na przykład, po szlifowaniu papierem P60, kolejnym powinien być P80 lub P100, a nie od razu P220. Zbyt duży przeskok spowoduje, że drobniejsze ziarna nie będą w stanie usunąć głębokich rys pozostawionych przez grubszy papier. Zawsze usuwaj ślady po poprzednim papierze, zanim przejdziesz do kolejnego.
Testowanie papieru przed właściwą pracą
- Wskazówki dotyczące próbowania różnych granulacji na niewidocznych fragmentach.
Zanim zaczniesz szlifować główną powierzchnię, zawsze przetestuj wybrany papier na niewidocznym fragmencie lub kawałku materiału o podobnych właściwościach. Pozwoli Ci to ocenić agresywność papieru, tempo pracy i efekt końcowy, a także upewnić się, że nie pozostawi niepożądanych rys. To prosta czynność, która może zaoszczędzić wiele frustracji i czasu.
Użycie bloczków szlifierskich i krążków do szlifierek
- Rady dotyczące efektywnego wykorzystania różnych form papieru ściernego (arkusze, rolki, krążki, pasy bezkońcowe).
Dla optymalnych rezultatów dostosuj formę papieru ściernego do narzędzia i metody pracy:
- Arkusze: Do szlifowania ręcznego, często z użyciem klocka szlifierskiego, który zapewnia równomierny nacisk.
- Rolki: Ekonomiczne rozwiązanie do cięcia na wymiar, do pracy ręcznej i na blokach szlifierskich.
- Krążki: Z rzepem lub samoprzylepne, przeznaczone do szlifierek mimośrodowych i oscylacyjnych. Ważne, aby miały odpowiednią ilość i układ otworów do odpylania.
- Pasy bezkońcowe: Do szlifierek taśmowych. Charakteryzują się wysoką wytrzymałością i wydajnością.
Kiedy wymienić zużyty papier ścierny?
- Kryteria oceny zużycia papieru i konieczności wymiany.
Zużyty papier ścierny traci swoje właściwości i przestaje efektywnie usuwać materiał, a zamiast tego „poleruje” powierzchnię lub zapycha się. Wymień papier, gdy zauważysz:
- Brak skuteczności: Papier przestaje zdzierać materiał lub robi to bardzo powoli.
- Zapychanie: Ziarna są pokryte obrabianym materiałem (zwłaszcza drewnem, farbą, gipsem).
- Wygładzenie ziaren: Krawędzie ziaren stają się zaokrąglone, a papier jest gładki w dotyku.
- Przebarwienia, przypalenia: Mogą świadczyć o zużyciu papieru i przegrzewaniu się powierzchni.
💡 Wskazówka: Częstsza wymiana papieru ściernego często wychodzi taniej, niż wydłużanie czasu pracy i marnowanie energii na nieefektywne szlifowanie zużytym materiałem.
Czyszczenie papieru ściernego – czy to ma sens?
- Zasady czyszczenia papieru i przedłużania jego żywotności (jeśli możliwe i sensowne).
Czyszczenie papieru ściernego ma sens głównie w przypadku papierów o grubszych granulacjach, które zapchały się „miękkimi” materiałami, takimi jak drewno, żywica czy farba. Do czyszczenia można użyć specjalnych gumek do czyszczenia pasów i krążków ściernych. Usuwają one zapieczony materiał, odsłaniając ponownie ostre ziarna i przedłużając żywotność papieru. W przypadku drobniejszych granulacji lub ziarenek metalu, czyszczenie zazwyczaj nie jest efektywne i lepiej jest wymienić papier na nowy.
Źródła
- Co oznaczają granulacje papieru ściernego? | Sklep Klinspor — sklep.klingspor.pl
- Jaki papier ścierny do drewna, metalu i innych materiałów? Gradacje papieru ściernego – Urzadzamy.pl — urzadzamy.pl
- Granulacje papieru ściernego – jak wybrać właściwy? – Inspiracje i porady — castorama.pl
- Granulacja papieru ściernego – co oznacza i jak dobrać odpowiednią? — pasyscierne.pl
FAQ
Co oznaczają liczby na papierze ściernym?
Liczby na papierze ściernym, poprzedzone literą „P” (np. P80, P220), oznaczają jego granulację, czyli wielkość ziaren ściernych. Jest to zgodne z normą FEPA. Im niższa liczba, tym ziarno jest większe i papier bardziej agresywny; im wyższa liczba, tym ziarno jest drobniejsze i papier służy do delikatniejszego wykończenia.
Jak wybrać grubość papieru ściernego do drewna?
Do drewna, wybór grubości zależy od etapu pracy. Do zdzierania starych powłok lub wyrównywania surowego drewna zacznij od P60-P80. Do szlifowania pośredniego i usuwania rys użyj P100-P120. Do ostatecznego wygładzania przed lakierowaniem lub bejcowaniem zastosuj P180-P220.
Jaka jest różnica między papierem ściernym na sucho i na mokro?
Papier ścierny na sucho jest przeznaczony do szlifowania bez użycia wody i generuje pył, który musi być odprowadzany. Papier na mokro (wodoodporny) jest używany z wodą, co eliminuje pył, chłodzi powierzchnię i ziarno, oraz pozwala uzyskać bardzo gładkie wykończenie. Papiery na mokro często mają ziarna z węglika krzemu i podkład foliowy.
Czy papier 170g jest gruby w kontekście papieru ściernego?
170g odnosi się do gramatury (grubości) podkładu papieru ściernego, nie do granulacji ziarna. Jest to raczej solidny podkład, ale nie mówi nic o tym, jak „grube” są ziarna ścierne. Grubość ziaren określa granulacja (np. P80, P220).
Jaka granulacja papieru ściernego do usuwania farby?
Do usuwania farby zaleca się papiery w przedziałach P60 do P150. Jeśli farba jest gruba i mocno przylega, zacznij od P60. W przypadku cieńszych warstw lub delikatniejszych powierzchni, można zacząć od P80 lub P100, a następnie przejść do drobniejszych granulacji, aby wygładzić powierzchnię.
Czy można szlifować metal tym samym papierem co drewno?
Teoretycznie można, ale nie jest to optymalne. Do drewna często używa się elektrokorundu zwykłego, który jest wystarczający. Do metalu, szczególnie stali nierdzewnej lub twardych stopów, lepiej sprawdzają się bardziej agresywne i wytrzymałe ziarna, takie jak elektrokorund cyrkonowy czy ceramiczny, które są odporniejsze na zużycie i przegrzewanie.
Co to jest norma FEPA i dlaczego jest ważna?
FEPA (European Federation of Abrasive Producers) to Europejska Federacja Producentów Materiałów Ściernych. Norma FEPA ujednolica oznaczenia granulacji (literą 'P’ i liczbą) na papierach ściernych. Jest ważna, ponieważ zapewnia spójność i pozwala na wybór odpowiedniej granulacji niezależnie od producenta, gwarantując przewidywalne efekty pracy.
Jakie są najpopularniejsze rodzaje ziaren ściernych?
Najpopularniejsze rodzaje ziaren to elektrokorund (tlenek glinu, Al₂O₃) – uniwersalny do drewna i metalu, oraz węglik krzemu (SiC) – twardy, ostry, idealny do gipsu, lakierów i szlifowania na mokro. Do zadań specjalnych używa się elektrokorundu cyrkonowego i ceramicznego.
Czy niższa liczba 'P’ zawsze oznacza większe ziarno?
Tak, w systemie granulacji FEPA, niższa liczba przy 'P’ (np. P40) zawsze oznacza większe ziarno ścierne, a co za tym idzie, bardziej agresywne działanie papieru. Wyższa liczba (np. P400) oznacza drobniejsze ziarno i delikatniejsze wykończenie.
Jaką granulację wybrać do polerowania?
Do polerowania stosuje się bardzo drobne granulacje, zaczynając zazwyczaj od P500, a następnie stopniowo przechodząc przez P800, P1000, P1200, P1500, a nawet P2000, P2500 i wyżej. Często polerowanie odbywa się na mokro z użyciem papierów z ziarnem węglika krzemu.
Powiązane artykuły
- Metry kwadratowe: kalkulator m² & poradnik obliczania powierzchni
- Silikon na silikon? sprawdź, kiedy to ma sens i jak uniknąć błędów
- Zabudowa geberit: wymiary, montaż, rodzaje – poradnik eksperta
- Obliczanie metrów kwadratowych: poradnik + kalkulator online
- Minimalna grubość wylewki: betonowa, anhydrytowa, na styropianie






Dodaj komentarz